Jaké jsou požadavky na řezné nástroje a držáky nástrojů při vysokorychlostním frézování?
Vysokorychlostní řezání (HSM) je důležitou technologií široce používanou v moderní technologii frézování. Aplikací technologie HSM frézování lze nejen frézovat různé měkké a tvrdé materiály, ale také dosáhnout vynikající přesnosti obrobku. Tento článek představuje požadavky HSM na řezné nástroje a držáky nástrojů.
1, Požadavky HSM na řezné nástroje
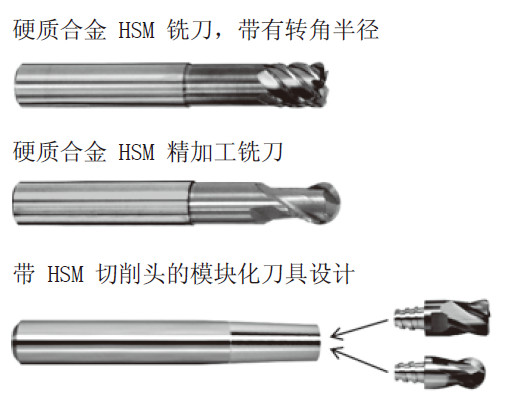
1. Geometrický tvar
Vibrace nástroje přímo ovlivňují kvalitu povrchu získanou během obrábění. Proto je extrémně důležité udržovat stejnoměrnou řeznou sílu na nástroji během přesného obrábění HSM, aby se zabránilo vibracím nástroje.
Vliv sousedních geometrických charakteristik řezných nástrojů na řeznou sílu:
1) Dobrá soustřednost přispívá k rovnoměrnému rozložení zatížení na řeznou hranu;
2) Větší překrytí řezných hran je výhodné pro dosažení rovnoměrných charakteristik řezné síly (větší úhel šroubovice a počet drážek);
3) Krátká délka řezu je výhodná pro dosažení lepší tuhosti (vzhledem ke strmé stěně obráběcího stroje se průměr hřídele mírně zmenší);
4) Stav průřezu jádra je nejlepší a koncentrace napětí v drážce je nejmenší.
HSM lze použít pro zpracování vysokopevnostních materiálů, což znamená, že odolnost proti deformaci se zvyšuje s rostoucí tvrdostí zpracovávaného materiálu. Zvýšení zatížení řezné hrany vyžaduje stabilní návrh geometrického tvaru řezné hrany. Při vysokorychlostních řezných podmínkách však bude ve volné oblasti povrchu obrobku vznikat více třecího tepla, což znamená, že úhel hřbetu nástroje se musí zmenšit. Zvýšení stability řezné hrany lze tedy dosáhnout pouze snížením úhlu sklonu. V případech, kdy je materiál velmi tvrdý a materiál nástroje je křehký, může to mít za následek i záporné úhly.
Přesně přizpůsobený rádius je broušen na špičce řezné hrany, aby se zabránilo dosažení rozžhaveného stavu nebo lokálního zlomení řezné hrany při náhlém zahřátí.
Pokud je pro tvar opracovávaného obrobku požadována vysoká přesnost, má sférický poloměr použitého nástroje pro přesné obrábění přímý vliv na tvarovou přesnost opracovávaného obrobku. Proto je jako základní podmínka velmi důležité používat v procesu přesného obrábění velmi přesných dílů nástroje s velmi přísnými tolerancemi rádiusu (v rozsahu mikrometrů).
2. Materiály a nátěry
Materiál nástroje musí být tvrdší než zpracovávaný materiál. Čím větší je rozdíl tvrdosti mezi materiálem obrobku a materiálem nástroje, tím menší je opotřebení nástroje a tím delší je životnost nástroje. Protože je místní teplota velmi vysoká, je také nutné zajistit, aby nástrojový materiál měl antioxidační vlastnosti.
Velké kolísání tepelného zatížení a požadavek na odolnost nástrojových materiálů vůči oxidaci v konečném důsledku vyžadují povlakování na jemnozrnných tělech nástrojů z karbidu wolframu.
Nátěrové systémy, které byly vyzkoušeny a testovány, jako je TiN, TiCN a TiAlCN, rychle dosáhly svých limitů při zpracování HSM. Proto byl vyvinut vícesložkový nátěrový systém, který je založen na vysokém nitridu hliníku a je kombinovaný s dalšími prvky, jako je yttrium, vanad nebo tantal. Použitím struktur nanovrstvy, CBN a PKD lze také dosáhnout vyššího výkonu.
2, Požadavky HSM na držáky nástrojů
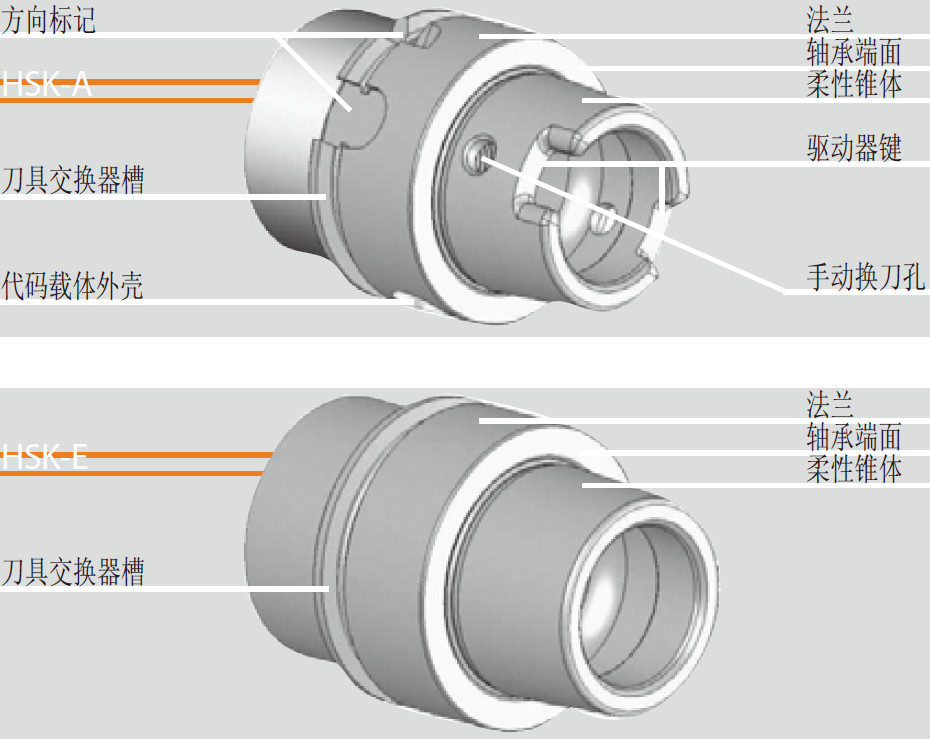
Vzhledem k vysokým otáčkám vřetena požadovaným při obrábění HSM je nejlepší použít systémy držáků nástrojů HSK-A a HSK-E. Díky montáži příruby držáku nože na hlavu vřetena má držák nože jasnou mechanickou oporu ve směru Z, takže nedojde k jeho vtažení do vřetena vlivem zvýšené odstředivé síly při vyšších rychlostech.
Zásadní chyba mohla nastat v přípravné fázi zpracování, což znemožňovalo dosažení malých vibrací a bezpečné řízení procesu. Pro dosažení stabilního HSM obrábění je klíčové vyvážit nástroj a držák nástroje podle požadavků a zkontrolovat jejich souosost. Je také nutné vzít v úvahu omezení rychlosti otáčení související s nevyváženou hmotou.
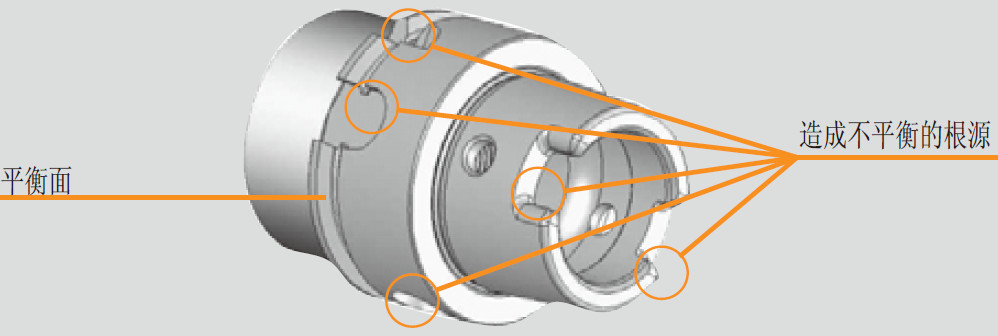
Nevyvážené nebo nesoustředné rotační systémy nástrojů budou mít za následek:
1) Velmi špatná kvalita povrchu
2) Velmi nízká životnost nástroje
3) Špatná stabilita a bezpečnost zpracování
4) Možné poškození frézovacího vřetena
Nevyváženost a odchylka od ideální soustřednosti způsobená náhlými změnami během zpracování jsou jasně znázorněny na schématu níže:
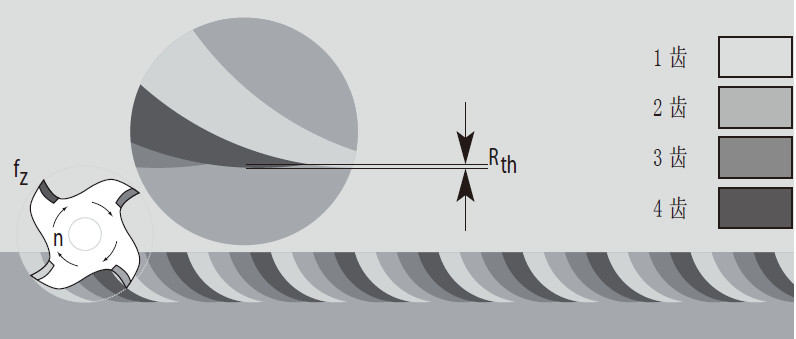
Žádná odchylka ve srovnání s dokonalou soustředností: menší teoretická drsnost
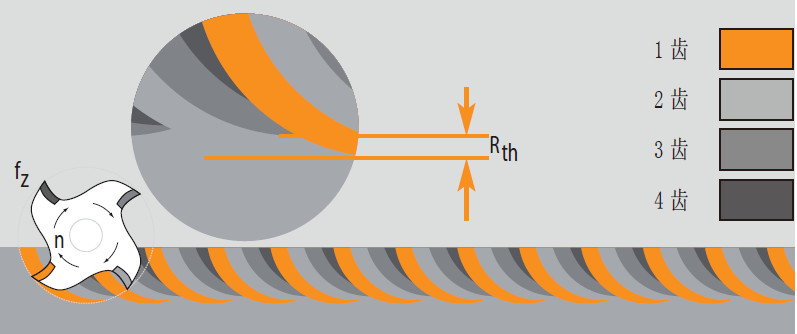
Odchylka od dokonalé soustřednosti: větší teoretická drsnost
Vyvážená hmota má významný vliv na dynamický výkon celého rotačního systému.
Nevyváženost je ekvivalentní rotaci excentrického předmětu. Tento excentrický objekt může způsobit odstředivou sílu, která se zvyšuje s druhou mocninou rychlosti otáčení. To znamená, že odstředivá síla způsobená stejnou nevyvážeností na vřetenu s rychlostí 42 000 ot/min je 441krát větší než u vřetena s rychlostí 2 000 ot/min (212=441). Proto má nevyváženost nástrojového držáku při vysokorychlostním obrábění zvláště zjevné nepříznivé důsledky.
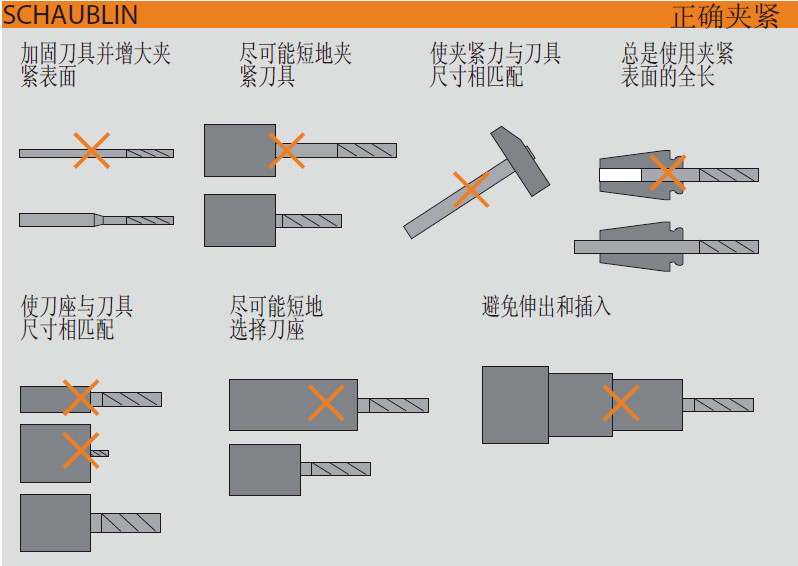
Použitím technologie upínání nástrojů v HSM můžete držák nástroje používat s následujícími položkami:
Chucku
Redukční kloub
Nedoporučuje se používat alternativní systémy, jako jsou konektory Weldon, protože mají zjevné vady ve zpracování HSM.
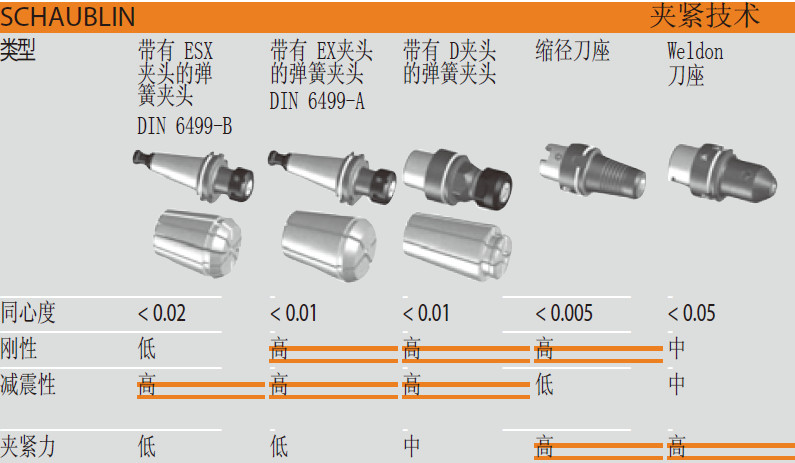
Díky vynikajícím tlumicím vlastnostem držáku nástroje se sklíčidlem může přinést dobré výsledky do procesu hrubování. Společně se zmenšeným průměrem spoje tedy může dosáhnout extrémně vysoké tuhosti a přesnosti opakovatelnosti. To je klíčové pro získání dokonalého povrchu obrobku. Použití kloubů se zmenšeným průměrem umožňuje dosáhnout velmi přesné soustřednosti (odchylka menší než 0,003 mm) a významného přenosu točivého momentu.
Konstrukční struktura různých nástrojových držáků se zmenšeným průměrem: přenos točivého momentu závisí na konstrukční struktuře upínacího zařízení; Konstrukční struktury se mohou velmi lišit.