


Je vytlačování za studena a vytlačování za studena to samé a jaký je mezi nimi rozdíl?
Hrot za studena a vytlačování za studena jsou v zásadě deformačním zpracováním za stejných podmínek, ale jejich provozní metody se liší. Studené bloky patří k tvářecím deformacím menších obrobků a běžně se používají v průmyslu spojovacího materiálu. Studená extruze naproti tomu patří k deformaci větších obrobků a má široké využití.
01 Co je to vytlačování za studena
Vytlačování za studena je způsob zpracování, který umístí kovový polotovar do dutiny vytlačovací formy za studena a aplikuje tlak na polotovar přes pevnou konvexní matrici na lisu při pokojové teplotě, což způsobí plastickou deformaci kovového polotovaru a vyrábí díly. Je zřejmé, že zpracování vytlačováním za studena spoléhá na formu, která řídí tok kovu a přenos velkého množství kovového objemu k formování dílů.
Pokud je polotovar vytlačován bez zahřívání, nazývá se to vytlačování za studena. Vytlačování za studena je jednou z pokročilých metod zpracování při zpracování kovových třísek a plastů, protože je to jeden z procesů pro obrábění dílů bez třísek nebo s malým počtem třísek. Pokud se polotovar zahřeje na teplotu nižší, než je teplota rekrystalizace pro extruzi, nazývá se to extruze za tepla. Teplé vytlačování má stále tu výhodu, že je méně a žádné třísky.
Technologie vytlačování za studena je pokročilá technologie výrobního procesu s vysokou přesností, účinností, kvalitou a nízkou spotřebou, která je široce používána při velkovýrobě malých a středních výkovků. Ve srovnání s procesy kování za tepla a kování za tepla může ušetřit 30 % až 50 % materiálů, ušetřit 40 % až 80 % energie a zlepšit kvalitu výkovků a pracovního prostředí.
V současné době je technologie vytlačování za studena široce používána v průmyslových odvětvích, jako jsou spojovací prvky, stroje, nástroje, elektrické spotřebiče, lehký průmysl, letecký a kosmický průmysl, stavba lodí a vojenský průmysl, a stala se nepostradatelnou a důležitou zpracovatelskou metodou v technologii objemového tváření kovů. . S pokrokem technologie a neustálým zlepšováním požadavků na technologii výrobků v průmyslových odvětvích, jako jsou automobily, motocykly a domácí spotřebiče, se technologie výroby vytlačování za studena postupně stala směrem vývoje přesné výroby malých a středně velkých výkovků.
Studená extruze může být také rozdělena na dopřednou extruzi, zpětnou extruzi, kompozitní extruzi, radiální extruzi atd.
02 Co je to studený kurz
Proces válcování za studena je jednou z mála nových technik tlakového zpracování kovů bez řezání. Jedná se o metodu zpracování, která využívá plastickou deformaci kovu působením vnějších sil a pomocí forem přerozděluje a přenáší objem kovu na požadované díly nebo přířezy. Proces tváření za studena je nejvhodnější pro výrobu standardních spojovacích prvků, jako jsou šrouby, šrouby, matice, nýty a kolíky. Běžně používaným zařízením pro technologii studeného ražení je jednoúčelový stroj na ražení za studena. Pokud objem výroby není příliš velký, lze jako náhradu použít i klikový lis nebo třecí lis.
Technologie tváření za studena se stále více používá ve strojírenské výrobě, zejména při výrobě standardních spojovacích prvků, a to díky vysoké produktivitě, dobré kvalitě výrobků a výraznému snížení spotřeby materiálu, výrobních nákladů a zlepšení pracovních podmínek. Mezi nejreprezentativnějšími produkty vyráběnými stroji s více stanicemi za studena jsou šrouby, šrouby a matice.
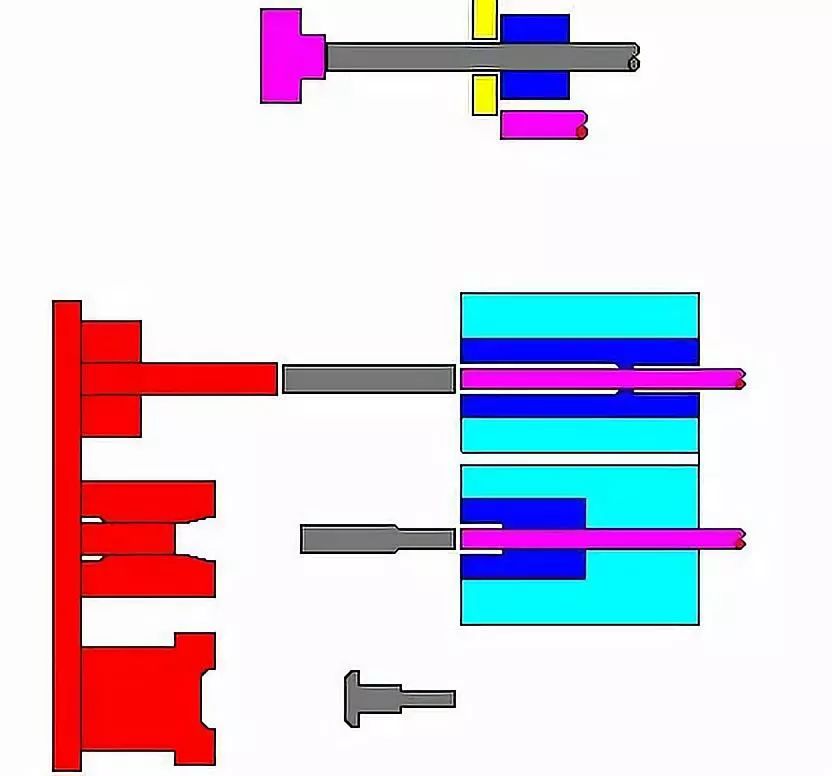
Je studený tvar a vytlačování za studena to samé?
Studené molo a vytlačování za studena jsou v podstatě deformační zpracování za stejných podmínek, ale jejich provozní metody jsou odlišné. Studené bloky patří k tvářecím deformacím menších obrobků a běžně se používají v průmyslu spojovacího materiálu. Studená extruze naproti tomu patří k deformaci větších obrobků a má široké využití; Čelování za studena je ekvivalentní odvětví vytlačování za studena. Jednoduše řečeno, v procesu výroby šroubů patří tváření šestihranné hlavy k ražení za studena a zmenšování průměru tyče k vytlačování za studena (dopředné vytlačování). Neřezané šestihranné přírubové šrouby (multistanice tváření) mají jak za studena, tak i za studena vytlačování. Před tvarováním šestihranné matice se k tvarování používá pouze hlavička za studena, přičemž následný proces vytlačování otvorů patří k vytlačování za studena (dopředné a zpětné vytlačování).


